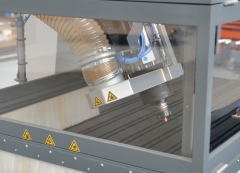
Dodatkowa czwarta oś sterowana. Wrzeciono pochylane wokół osi Y w zakresie od -95 do 95 st. Pochylane wrzeciono pozwala na np. obróbkę bocznych ścian profili lub kompleksową obróbkę drzwi. Oś ta jest sterowana w sposób indeksowany lub z płynną interpolacją symultaniczną.
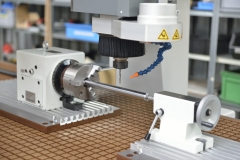
Wysokiej jakości żeliwna oś obrotowa do frezarek CNC. Nadaje się do obróbki stali, żeliwa, aluminium i innych metali kolorowych, tworzyw sztucznych oraz drewna i innych materiałów pochodnych. Sterowanie może odbywać się w trybie indeksowanym lub z płynną interpolacją symultaniczną. Oś występuje w wersji z konikiem. Standardowo dostarczana z uchwytem trójszczękowym o średnicy 125 mm.
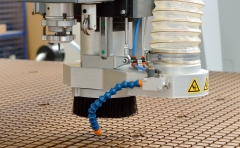
Osłona wrzeciona mocowana na osi Z. Jej zadaniem jest ograniczenie pylenia i odciąg wiórów powstających podczas obróbki. Przydatna szczególnie przy pracy w drewnie i płytach drewnopodobnych oraz laminatach szklano-epoksydowych. Zmniejsza zapylenie przez co polepsza warunki pracy i zwiększa żywotność elementów jezdnych i napędowych maszyny. Do wymiany narzędzia podnosi się automatycznie, ale możliwe jest również ręczne ustawienie jej wysokości.
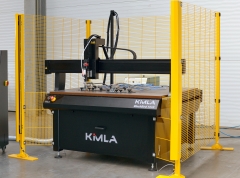
Jest to najprostsze rozwiązanie w zakresie zabezpieczenia maszyny. Składa się z kilku, lub kilkunastu paneli ogrodzeniowych, ustawionych wokół maszyny, które zabezpieczają przed dostaniem się osób postronnych w strefę pracy urządzenia.
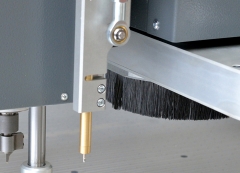
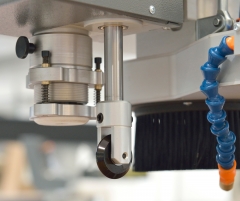
Głowica stosowana razem z głowicą tnącą (elektryczną, lub pneumatyczną), pozwalająca na dokonywanie specjalnych nagnieceń, przeważnie na kartonie, umożliwiających późniejsze zagięcie materiału. Przeważnie w głowicy tej stosuje się koła bigujące, o różnych średnicach i szerokościach, a także inne narzędzia, np. głowice typu V-cut.
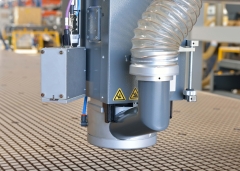
Osłona wrzeciona mocowana na osi Z. Jej zadaniem jest zarówno ograniczenie pylenia i odciąg wiórów powstających podczas obróbki jak i blokowanie możliwości poderwania materiału umieszczonego na stole. Realizowane jest to poprzez wtłaczanie powietrza pomiędzy stopę, a materiał co powoduje wytworzenie poduszki powietrznej, natomiast...
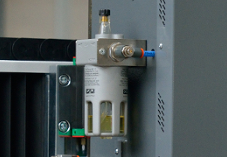
System minimalnego smarowania mieszanką powietrzno-olejową doprowadzaną do strefy skrawania. Zastępuje on tradycyjne, nieekonomiczne układy chłodzenia strefy obróbki na bazie roztworów emulsyjnych. Przed dyszą wylotową następuje mieszanie się powietrza, doprowadzanego pod ciśnieniem z olejem dozowanym w objętości kilku kropel na minutę. Smarowanie strefy skrawania taką mieszanką jest bardzo skuteczne, oprócz wzrostu wydajności obróbki i zwiększenia okresu trwałości narzędzia, zapewnia utrzymanie czystości w środowisku wytwarzania. Załączenie i wyłączenie chłodzenia jest sterowane w sposób automatyczny.
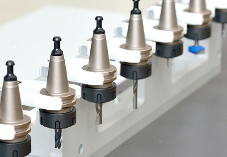
Ma postać listwy i zwykle montowany na stole obrabiarki. Współpracuje z wrzecionami wyposażonymi w możliwość automatycznej wymiany narzędzia. Może zawierać od kilku do kilkudziesięciu gniazd na oprawki narzędziowe CNC. Standardowe rozwiązanie przy maszynach z serii BPF zawiera dziesięć gniazd narzędziowych.
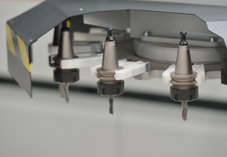
Zwykle montowany poziomo pod bramą obrabiarki. Może zawierać od kilku do kilkunastu gniazd na oprawki narzędziowe CNC. Wymiana narzędzi następuje szybciej niż w magazynach liniowych ze względu na krótszy czas dojazdu do punktu wymiany narzędzia.
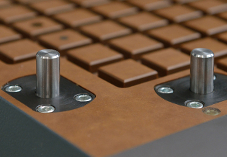
Zestaw mechanicznych baz umieszczonych na stole maszyny, zapewniający powtarzalność ułożenia zadanego materiału (przeważnie płyty). Operator przy umieszczaniu materiału na stole dosuwa go do wystających bolców, dzięki czemu zostaje on ułożony we właściwym miejscu. Takie rozwiązanie pomaga przy..


